



Алуминиева сплав за отливане с восък
Леенето на алуминиеви сплави за изгубено восъково леене е леярска компания, специализирана в гравитационно леене, леене на алуминиеви сплави, леене по инвестиционни модели, леене на черупки, пясъчно леене и CNC машинни услуги, интегриращи R&D, проектиране, производство и продажби.
Леенето на алуминиеви сплави за изгубено восъково леене е леярска компания, специализирана в гравитационно леене, леене на алуминиеви сплави, леене по инвестиционни модели, леене на черупки, пясъчно леене и CNC машинни услуги, интегриращи R&D, проектиране, производство и продажби. Разполагаме със серия от поддържащи съоръжения от материали, дизайн на мухъл, пясъчна сърцевина, леене, бластиране, топлинна обработка, машинна обработка, повърхностна обработка; можем да проектираме форми и да произвеждаме продукти според изискванията на клиента, мостри и чертежи. Произвеждат се различни заготовки и готови части. Продуктите включват механични части, строителен хардуер, авточасти, високоскоростни железопътни части, мебелни части, дървообработващо и медицинско оборудване, пневматични компоненти, домакински артикули и други свързани области.
Описание на продукта
Основи за отливане с восък от алуминиева сплав
1. Стандарти за внедряване: Компанията прилага стриктно сертифициране по ISO9001 & TS 16949.
2. Стандарти за материал на продукта: ISO, GB, ASTM, SAE, ISO, EN, DIN, JIS, BS
3. Основни процеси: пясъчно леене, леене по инвестиция със силициев диоксид, леене по инвестиция в водно стъкло, леене на черупки, премахване на грапаве, пясъкоструене, механична обработка, топлинна обработка, изпитване за течове, повърхностна обработка и др.
4. Налични материали:
Лят алуминий, алуминиево-магнезиева сплав, цинкова сплав, цинково-магнезиева сплав, стомана с високо съдържание на манган, стомана с високо съдържание на хром, стомана с високо съдържание на никел, въглеродна стомана, легирана стомана, неръждаема стомана, сив чугун, чугун, лята стомана, лята мед и др. , според изискванията на клиента Изработва се по поръчка.
Обработка на отливки с изгубен восък от алуминиева сплав
Почистване на отливката: Най-общо казано, алуминиевата отливка може да бъде допълнително почистена, след като е напълно охладена. След като алуминиевата отливка е отлята във формата, времето за охлаждане на отливката във формата е свързано с материала на алуминиевата отливка и качеството на алуминиевата отливка. Формата и размерът на производствените условия са пряко свързани. Като цяло, ако почистването на отливките от алуминиева сплав е по-рано, това лесно ще причини деформация и пукнатини на алуминиевите отливки. Времето за охлаждане на отливки с по-голям размер и по-сложен процес трябва да бъде по-дълго, а времето за охлаждане на отливки с по-малък размер и тънка стена и прост процес може да бъде по-кратко.
Рязане на щранг за изливане: Основните методи за рязане на щранг за изливане са газово рязане, рязане на шлифовъчни колела, машина за трион, хидравлично рязане, рязане с аноди и др.
Повърхностно почистване на алуминиеви отливки: След като алуминиевите отливки бъдат обелени, по повърхността на отливките винаги има остатъчен железен оксид, особено отливките със сложни вътрешни кухини, дълбоки канали и слепи отвори, които не могат да бъдат напълно почистени и трябва да бъдат почистени.
1. Операция на стареене: Отливките, които трябва да бъдат изкуствено състарени, трябва да остареят възможно най-скоро след закаляването.
2. Повтаряща се термична обработка: Когато механичните свойства на термично обработените пясъчни ляти алуминиеви отливки не отговарят на изискванията, може да се извърши повторна обработка. Времето на задържане за повторно третиране може да бъде съкратено според случая. Броят на повторенията на термичната обработка не трябва да надвишава три пъти.
3. Техническа стабилност и други: По време на операцията по термична обработка операторът не трябва да напуска обекта, да следи за температурата и работата на оборудването, да носи защитно оборудване и да прави оригинални записи.
4. Корекция на деформацията на отливката: Според характеристиките на отливките от пясъчен алуминий и специфичната ситуация на деформация, изберете съответния метод за корекция. При коригиране силата не трябва да е прекалено силна, а бавна и равномерна.
5. Отопление и запазване на топлината: Алуминиевите отливки за пясъчно леене трябва да се нагряват бавно. За сложни отливки инсталирайте пещта при по-ниска температура и използвайте времето за нагряване до температурата на охлаждане за около 2 часа и запазване на топлината след достигане на определената температура.
6. Охлаждане от пещта: След завършване на топлинната обработка и запазването на топлината, отливките от пясъчен алуминий бързо се освобождават от пещта чрез кран или други устройства и след това се охлаждат в определената охлаждаща среда за охлаждане.
Главината на алуминиевото колело на автомобила е типично приложение на леене на восък от алуминиева сплав. Много приятели смятат, че е направен от алуминий, излят под налягане. Това не е вярно. Глобалната алуминиева главина на колелото е направена от гравитационно леене или леене под ниско налягане. Не може да се използва. Алуминиево леене под налягане, алуминиево леене под налягане Алуминиевите отливки са пълни с голям брой изпарения, което води до голям брой малки мехурчета, което намалява механичните свойства, от една страна, и в същото време, поради съществуването на мехурчета, термичната обработка T6 не може да бъде извършена и механичните свойства не могат да бъдат допълнително подобрени. производителност. В допълнение, алуминиевата сплав, произведена чрез процеса на леене под налягане на алуминиева сплав, трябва да има високо съдържание на желязо, а съдържанието на желязо определя удължението на алуминиевата отливка. Той е крехък и има слаба устойчивост на удар, така че отливките от алуминиева сплав, като например алуминиеви главини на колела, които изискват висока якост, висока безопасност и устойчивост на удар, не могат да бъдат произведени чрез процес на леене под налягане от алуминиева сплав.
Анализ на дефекти при леене на алуминиева сплав Гравитационното леене на алуминиева сплав е процес на леене с метални материали, след което се получават гравитационни отливки на частите от алуминиева сплав и алуминиева сплав. Гравитационното леене на алуминиева сплав има течливост, свиване, топлина, въздухонепроницаемост, напрежение при леене и засмукване. Шлаката е окислена шлака, която е разпределена предимно върху горната повърхност на отливката, а ъглите на леярската форма не се вентилират. Свиването на алуминиевите отливки обикновено се случва в дебелата част на основата на щранга около вътрешния плъзгач, прехода на дебелината на стената и тънката стена с голяма равнина. В отлято състояние повърхността на счупването е сива, а светложълтата е сиво-бяла, светложълта или сиво-черна след топлинна обработка. Мътно е на рентгеновия филм. По-сериозното нишковидно свиване може да се провери чрез рентгенова снимка и флуоресцентна повърхност на счупване с ниско увеличение. откриване на метод.
След като се произвеждат отливки от машината за гравитационно леене на алуминиева сплав, може да се наложи термична обработка, тъй като само след топлинна обработка ефектът на формоване може да бъде по-добър. И така, знаете ли какви са характеристиките на тази топлинна обработка? Методът за избор на термична обработка същият ли е? Тъй като ще има сравнително големи зърнести структури в процеса на гравитационно леене на алуминиеви сплави и отнема много време, за да се извърши обработка с разтвор върху тези зърнести структури по време на леене, така че крайният продукт да бъде по-идеален. , а при отопление е необходимо да изберете нагревателна пещ и свързаните с нея инструменти, които са по-лесни за контролиране на температурата, за да наблюдавате и регулирате температурата по подходящ начин. Термичната обработка на отливките на машината за гравитационно леене на алуминиева сплав не е същата, тъй като в процеса на леене на алуминиева сплав химичният състав на алуминиевите части е различен. Следователно, когато се извършва топлинна обработка, е необходимо също да се комбинират специфични компоненти, за да се избере подходящият метод. И армировката ще бъде различна. По време на топлинна обработка трябва да се контролира температурата на нагряване и същевременно да се избере подходящият метод на топлинна обработка.
1) Поддържайте частите от лят алуминий и околната среда чисти. За отливките от магнезиева сплав трябва да се обърне специално внимание на непушенето и пиенето на вода на работното място.
2) Пространството в близост до частите от лят алуминий е безпрепятствено, вентилацията и вентилационното оборудване трябва да са в добри работни условия, а използваните материали и спомагателни уреди трябва да бъдат поставени според нуждите на фиксираното управление.
3) След добавяне на хидравлично масло или смазочно масло, изтеклото масло трябва да се избърше възможно най-скоро.
4) Операторите на пещи от магнезиева сплав трябва да носят предпазни униформи, ръкавици и маски.
5) Първо работете внимателно и безопасно и забранете на неподходящ персонал да влиза в работната зона.
6) За цехове за леене под налягане от магнезиева сплав устройствата за предотвратяване на пожар трябва да бъдат поставени на видими места, като например: най-малко 5 пожарогасителя/комплект (пожарогасители с ниво D) суха сол и сух пясък, обезпрашени азбестови подложки, и др. Специално внимание: Не използвайте вода, обикновен пожарогасителен прах, пяна, CO2, N2 за гасене на огъня. Проверете дали защитната врата е гъвкава, проверете дали крайните превключватели на предната и задната защитна врата (Jiji) трябва да са нормални: включете захранващия превключвател на машината, затворете предната и задната защитна врата, наблюдавайте съответните изходни сигнални светлини на PLC в електрическата кутия светлините светят, това означава нормално, ако светлините са изключени, спрете и проверете съответните линии.

Процес на пост кастинг
1. Термична обработка: отгряване, карбонизация, темпериране, закаляване, нормализиране, повърхностно темпериране
2. Оборудване за обработка: CNC, WEDM, струг, фреза, бормашина, мелница и др.;
3. Повърхностна обработка: прахово пръскане, хромиране, боядисване, пясъкоструене, никелиране, поцинковане, почерняване, полиране, посиняване и др.

Форми и приспособления за проверка
1. Срок на експлоатация на мухъл: обикновено полупостоянен. (с изключение на загубената пяна).
2. Време за доставка на матрицата: 10-25 дни, (според структурата на продукта и размера на продукта).
3. Поддръжка на инструменти и форми: Zhongwei отговаря за прецизните части.
Контрол на качеството
1. Контрол на качеството: процентът на дефектите е по-малък от 0.1 процента.
2. Пробите и пробното пускане ще бъдат 100 процента проверени по време на производството и преди изпращане, проверка на пробите за масово производство в съответствие със стандартите ISDO или изискванията на клиента
3. Оборудване за изпитване: дефектоскопия, спектрален анализатор, анализатор на златен образ, трикоординатна измервателна машина, оборудване за изпитване на твърдост, машина за изпитване на опън;
4. Осигурете следпродажбено обслужване.
5. Качеството може да бъде проследено назад.
Приложение
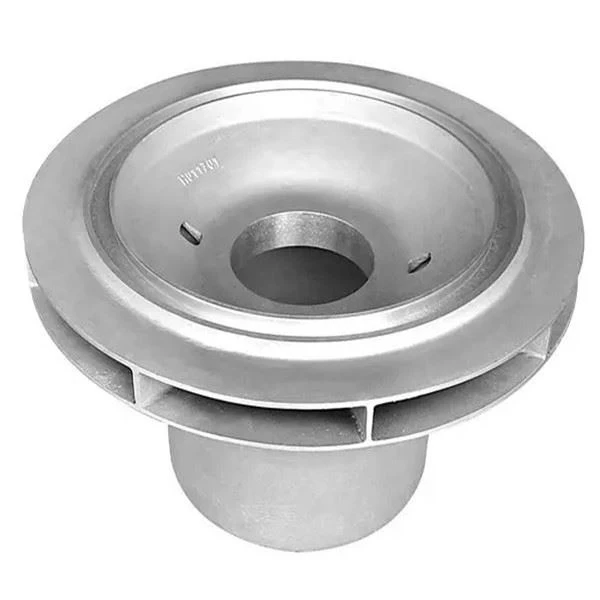
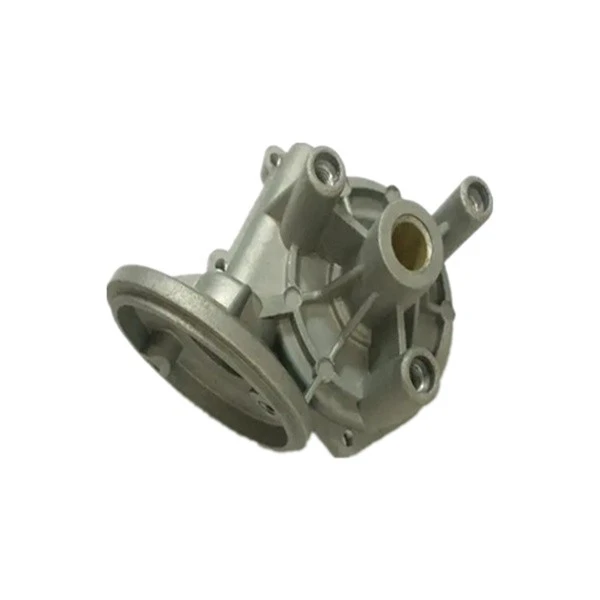
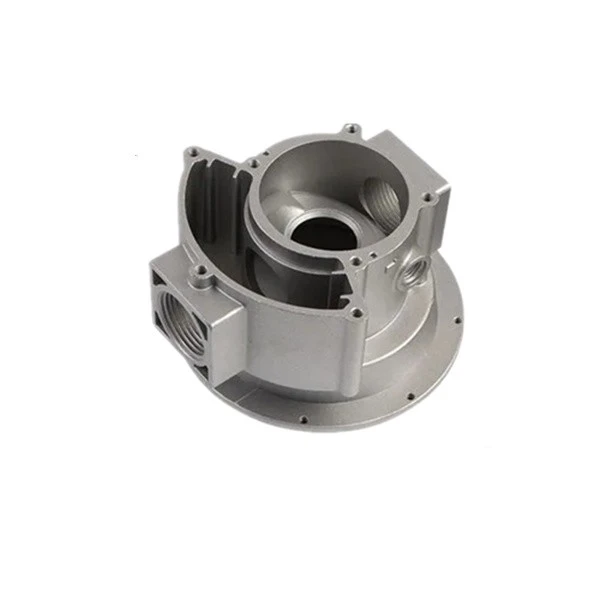
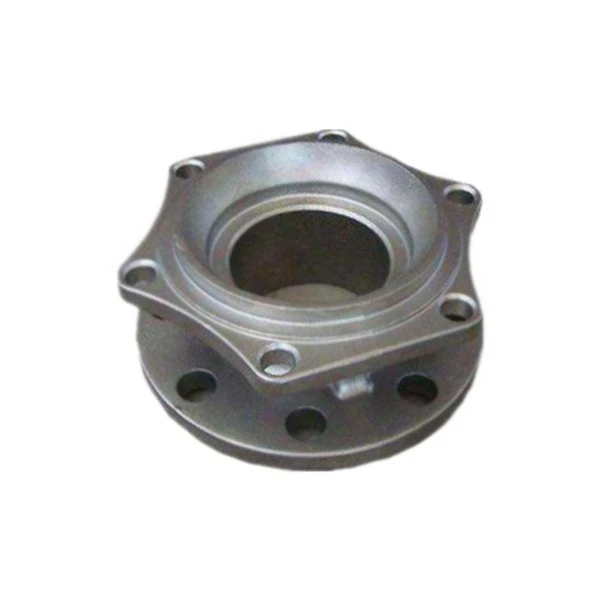
Лятата алуминиева сплав е алуминиева сплав, която запълва формата с разтопен метал и получава заготовки с различни форми. Той има предимствата на ниска плътност, висока специфична якост, добра устойчивост на корозия и технологичност на отливките и е по-малко ограничен от структурния дизайн на частите. Разделен на сплави със средна якост на базата на Al-Si и Al-Si-Mg-Cu; Високоякостни сплави на базата на Al-Cu; Устойчиви на корозия сплави на базата на Al-Mg; Термоустойчиви сплави на базата на Al-Re. Повечето изискват топлинна обработка за укрепване на сплавта, премахване на вътрешното напрежение в отливката, стабилизиране на структурата и размера на частите. Използва се за производство на греди, лопатки на газови турбини, корпуси на помпи, пилони, главини, ръбове за всмукване на въздух и корпуси на двигатели и т.н. Отливките от алуминиеви сплави за изгубена восък също се използват за производство на части като цилиндрови глави, скоростни кутии и бутала за автомобили, корпуси за измервателни уреди и корпуси на помпени компресори.
Лятите алуминиеви сплави имат добри леярски свойства и могат да бъдат изработени в части със сложни форми; не изискват огромно допълнително оборудване; те имат предимствата на спестяване на метал, намаляване на разходите и намаляване на човекочасовете и се използват широко в авиационната индустрия и гражданската индустрия. Използва се за производство на греди, лопатки на газови турбини, корпуси на помпи, пилони, главини, ръбове за всмукване на въздух и корпуси на двигатели и т.н. Използва се също в производството на автомобилни цилиндрови глави, скоростни кутии и бутала, корпуси на измервателни уреди и части на компресорни помпи.


Изпрати запитване
