


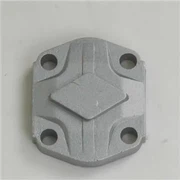
Основна осова панта Отливка от изгубен восък от титаниева сплав
Основна шарнирна панта, която е механично устройство, използвано за свързване на два компонента и им позволява да се въртят един спрямо друг. Той се използва широко в много устройства и мебели. Например, в сценарии като врати, прозорци и обръщащи се структури на електронни продукти, пантата на основния вал играе решаваща роля при свързването и поддържането на въртенето.
Преглед на продукта и материала
Продукт: Основна шарнирна панта, която е механично устройство, използвано за свързване на два компонента и позволяването им да се въртят един спрямо друг. Той се използва широко в много устройства и мебели. Например, в сценарии като врати, прозорци и обръщащи се структури на електронни продукти, пантата на основния вал играе решаваща роля при свързването и поддържането на въртенето.
Материал: Титанова сплав, която има отлични свойства като ниска плътност, висока якост и устойчивост на корозия. В сравнение с традиционните метални материали като стомана, титановата сплав е с по-леко тегло и има големи предимства в някои сценарии на приложение със строги изисквания за тегло; В същото време високата му якост може да гарантира, че пантите могат да издържат на значително напрежение по време на дългосрочна-използване без деформация или повреда; Устойчивостта на корозия позволява на пантите да поддържат добра работа дори във влажна и химически корозивна среда, удължавайки техния експлоатационен живот.
Процес на леене на изгубен восък
Леенето на изгубен восък, известно още като леене по инвестиция, се основава на основния принцип на първо използване на восък за създаване на восъчна форма с точно същата форма като необходимата панта и след това покриване на множество слоеве от огнеупорен материал върху повърхността на восъчната форма, за да се образува пълна обвивка. След това загрейте черупката, за да разтопите восъчната форма и я оставете да изтече, образувайки кухина вътре в черупката, която съответства на формата на пантата. Накрая изсипете разтопената течност от титаниева сплав в тази кухина и след като титановата сплав се охлади и втвърди, натрошете черупката, за да получите желаната панта на основния вал.
Висока прецизност: Леенето на изгубен восък може да произведе панти със сложни форми и висока точност на размерите. За пантата на основния вал може да има някаква фина структура и изисквания за прецизен размер, които могат да бъдат добре изпълнени чрез отливане с восък. Той може точно да възпроизведе формата и размера на восъчните форми, намалявайки натоварването при последваща обработка.
Добро качество на повърхността: Пантите, получени чрез отливане с восък, имат високо качество на повърхността, намалявайки повърхностните дефекти и грапавини. Това има положително въздействие върху ротационните характеристики на пантите, като намалява триенето по време на въртене и прави въртенето на пантите по-плавно.
Висока степен на използване на материала: По време на процеса на леене течността от титанова сплав може напълно да запълни кухината на корпуса на формата, намалявайки отпадъците от материал. В сравнение с някои методи за механична обработка, леенето с восък може по-ефективно да използва материалите от титанови сплави и да намали производствените разходи.
Производствен процес
Проектиране и моделиране: Въз основа на специфичните изисквания за използване и стандартите за проектиране на основната шарнирна панта, софтуерът за-компютърен дизайн (CAD) се използва за 3D моделиране, за да се определят точните размери, форма и структура на пантата.
Производство на восъчен модел: Чрез използване на методи като CNC обработка или 3D печат, проектираният модел се прави във восъчен модел. Обработката с цифрово управление може да гарантира точността и качеството на восъчните форми, което ги прави подходящи за масово производство; 3D печатът има предимството на бързото създаване на прототипи, което го прави по-подходящ за разработване на нови продукти и дребно{3}}мащабно производство.
Покриване на огнеупорни материали: Поставете предварително направената восъчна форма в специално покритие за покритие, което обикновено се състои от огнеупорни материали (като силициев пясък, циркониев пясък и др.) и свързващи вещества. Броят на слоевете, които трябва да бъдат покрити и окачени, зависи от размера и сложността на пантите. Обикновено трябва да бъдат покрити и окачени множество слоеве, за да се гарантира здравината и огнеустойчивостта на черупката.
Изсушаване и втвърдяване: След нанасяне на всеки слой от огнеупорен материал, той трябва да се изсуши и втвърди, за да залепи здраво покриващия слой към повърхността на восъчната форма. Методите на сушене и втвърдяване могат да бъдат естествено сушене, сушене чрез нагряване или химическо втвърдяване.
Депарафинизиране: Поставете восъчната форма, покрита с огнеупорен материал, в котел за парна депарафинизация или гореща вода, което кара восъчната форма да се разтопи и изтече, като по този начин образува кухина вътре в корпуса на формата. Процесът на депарафинизиране изисква контролиране на температурата и времето, за да се гарантира, че восъчната форма е напълно разтопена и изпразнена.
Печене: Поставете депарафинизираната черупка във високо{0}}температурна пещ за печене, за да подобрите допълнително здравината и огнеустойчивостта на черупката. Температурата и времето за печене зависят от материала и дебелината на черупката и обикновено изискват печене при високи температури в продължение на няколко часа.
Топене: Поставете суровините от титанова сплав във вакуумна индукционна пещ за топене, което може да избегне реакции между титанова сплав и кислород, азот и т.н. във въздуха във вакуумна среда, гарантирайки чистотата и производителността на титановата сплав. Процесът на топене изисква строг контрол на температурата и времето за пълно разтопяване на титановата сплав и постигане на подходяща температура на изливане.
Изливане: Изсипете разтопената течност от титанова сплав в кухината на корпуса на матрицата чрез гравитационно изливане или центробежно изливане. Процесът на изливане трябва да бъде бърз и точен, за да се гарантира, че течността от титанова сплав може напълно да запълни корпуса и да избегне дефекти като порьозност и свиване.
последваща-обработка
Почистване и полиране: След като титановата сплав се охлади и втвърди, натрошете черупката, отстранете пантите и почистете и полирайте, за да премахнете остатъчния материал от черупката и неравностите по повърхността.
Термична обработка: Термичната обработка се извършва на панти, като отгряване, закаляване и т.н., за да се подобрят микроструктурата и свойствата на титановите сплави и да се подобри здравината, твърдостта и издръжливостта на пантите.
Проверка на качеството: Извършете цялостна проверка на качеството на пантите, включително тестване на точността на размерите, качеството на повърхността, механичните свойства и други аспекти. Само панти, които преминат проверката, могат да преминат към следващия процес или да бъдат пуснати в употреба.



Изпрати запитване
